


Problèmes courants de plastification et comment les résoudre

Le laminage ajoute de la protection et améliore l'apparence de nombreux documents imprimés. Il peut protéger les surfaces de l'humidité, manutention, rayures, et usure générale. Cependant, le laminage ne produit pas toujours une finition lisse et propre.
Des problèmes peuvent survenir lors de la préparation, configuration de la machine, sélection des matériaux, ou production. Bulles, rides, argenture, mauvaise adhérence, et le curling sont des exemples courants.
Beaucoup de ces problèmes ont des causes simples. Température incorrecte, pression, vitesse, ou les paramètres du matériau peuvent affecter le résultat final. Des impressions mal préparées peuvent également créer des problèmes lors du laminage.
Comprendre ces problèmes aide les opérateurs à prévenir le gaspillage et à améliorer la qualité de la production. Cela facilite également le dépannage en cas de problème..
Ce guide couvre les problèmes de plastification courants et explique comment les éviter et les résoudre.. Il fournit également des informations de base sur la finition de l'impression et le laminage..
Qu'est-ce que la finition d'impression?
La finition d'impression comprend les processus utilisés après l'impression pour améliorer l'apparence, fonction, ou la durabilité des documents imprimés.
L'impression crée l'image principale et le texte, tandis que la finition transforme la feuille imprimée en un produit fini. Différentes méthodes de finition adaptées à différentes applications et matériaux.
Les processus courants de finition d'impression comprennent:
- Laminage
- Pliant
- Coupe
- Froissement
- Obligatoire
- Revêtement
- Estampage à la feuille
- Gaufrage
- Découpe
- Couture à cheval
Chaque processus répond à un objectif différent. Certains améliorent la protection, tandis que d'autres améliorent l'apparence ou rendent les documents plus faciles à utiliser.
Le laminage reste l'une des méthodes de finition les plus courantes. Il offre des avantages à la fois pratiques et visuels lorsque les opérateurs utilisent les bons matériaux et réglages..
Qu'est-ce que le laminage?
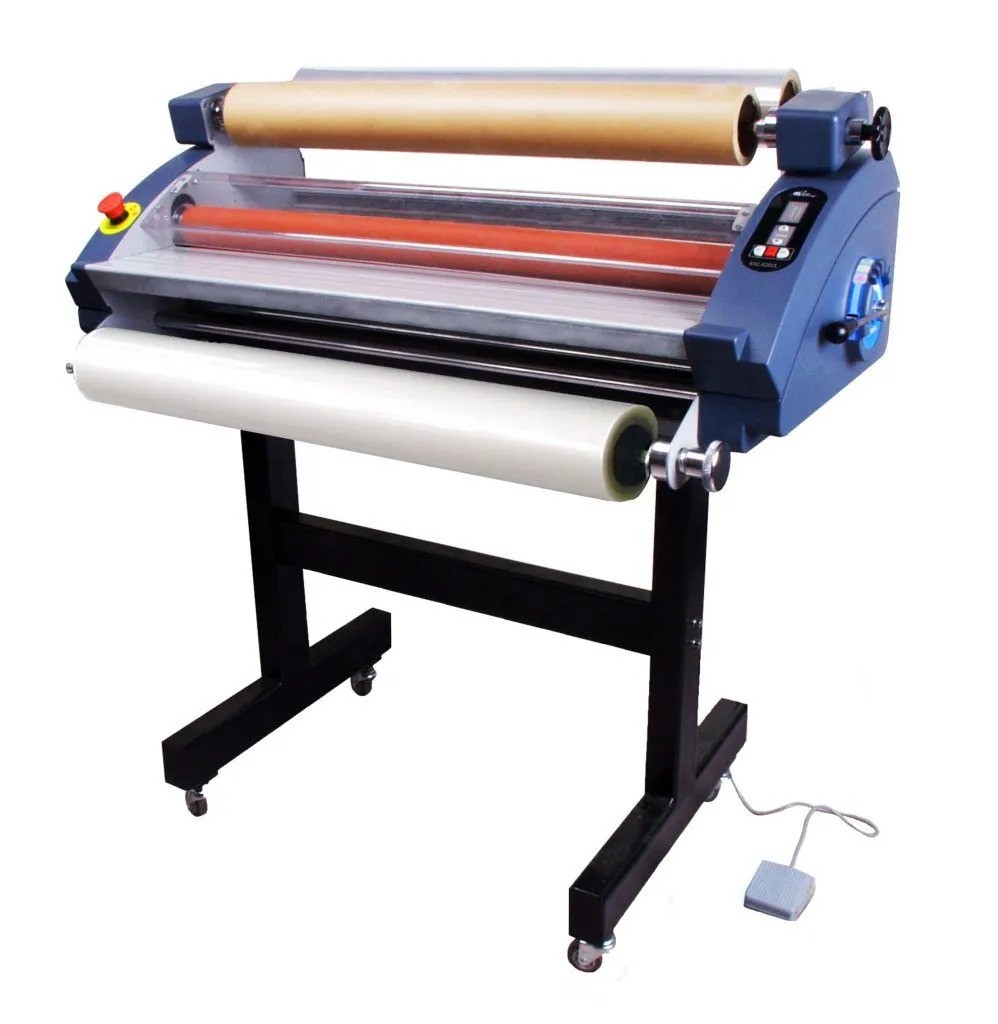
La stratification applique un mince film protecteur sur une surface imprimée. Le film se lie au matériau par la chaleur, pression, adhésif, ou une combinaison de ces méthodes.
La stratification thermique utilise la chaleur pour activer l'adhésif sur le film. Le laminateur applique ensuite une pression lorsque le matériau passe à travers des rouleaux chauffants..
La stratification à froid utilise un adhésif sensible à la pression au lieu de la chaleur. Cette méthode peut bien fonctionner avec des matériaux sensibles à la chaleur et certaines applications spécialisées.
Le laminage peut utiliser différentes finitions de film. Le film brillant crée une surface brillante et lisse, tandis que le film mat crée une apparence plus douce avec moins d'éblouissement.
Les films de plastification existent également en différentes épaisseurs. Des films plus épais peuvent offrir plus de protection, tandis que des films plus fins peuvent offrir une plus grande flexibilité.
Le film correct dépend du matériau imprimé, utilisation prévue, et l'apparence souhaitée.
Comprendre les problèmes courants de plastification
Les problèmes de plastification résultent généralement de paramètres incorrects, mauvaise préparation, ou des matériaux inappropriés. Identifier la cause aide les opérateurs à choisir la bonne solution.
Certains problèmes apparaissent immédiatement lors de la production. D'autres peuvent devenir visibles après le refroidissement du matériau laminé..
Les opérateurs doivent éviter d'effectuer plusieurs modifications à la fois pendant le dépannage. La modification d'un paramètre à la fois facilite l'identification de la cause.
Une feuille de test peut également aider à confirmer les paramètres corrects avant une production plus importante.. Cette étape simple peut réduire le gaspillage de matériaux et le temps de production.
Les problèmes suivants surviennent fréquemment lors du laminage.
Bulles sous le film
Des bulles peuvent apparaître lorsque de l'air est emprisonné entre le film et la surface imprimée. Ils peuvent créer une apparence inégale et affecter le produit fini.
Plusieurs facteurs peuvent provoquer une bulle:
- Une pression insuffisante peut empêcher le film d'entrer en contact avec la feuille imprimée..
- Une température incorrecte peut également affecter l'adhésif. Si l'adhésif ne s'active pas correctement, le film peut ne pas adhérer uniformément.
- La poussière et les débris peuvent créer de petites zones surélevées sous le film. Les matériaux mal stockés peuvent également contenir des particules qui affectent la surface de collage.
Pour éviter les bulles, garder la zone de travail propre et vérifier les feuilles imprimées avant la plastification. Utilisez les réglages de pression et de température recommandés pour le film. Si des bulles apparaissent, les opérateurs doivent d'abord vérifier les paramètres de la machine. Un petit ajustement à la pression, température, ou la vitesse peut résoudre le problème.
N'augmentez pas la température sans vérifier les spécifications du film. Une chaleur excessive peut créer d'autres problèmes.
Rides et plis
Les rides peuvent donner aux matériaux stratifiés un aspect inégal et mal fini.. Ils peuvent également affecter la sensation et la manipulation du matériau..
- La tension cinématographique joue souvent un rôle important. Une tension incorrecte peut entraîner une alimentation inégale du film dans la machine..
- Un film mal aligné peut également créer des rides. Le film doit pénétrer uniformément dans les rouleaux sans tirer d'un côté..
- Une vitesse excessive peut créer des problèmes lorsque la machine ne peut pas maintenir un bon contact avec le film.. Les opérateurs doivent suivre la vitesse recommandée pour le film choisi.
Pour éviter les rides, vérifier l'alignement du film avant la production. Assurez-vous que le rouleau avance uniformément et reste correctement positionné.. Si des rides apparaissent, arrêter la machine et inspecter le chemin du film. Vérifiez la position du rouleau, tension, état du rouleau, et réglages de la machine.
Les opérateurs doivent éviter de forcer le film froissé à travers la machine. La poursuite de la production peut créer davantage de déchets et affecter l'équipement..
Mauvaise adhérence
Une mauvaise adhérence se produit lorsque le film n'adhère pas correctement à la surface imprimée.. Les bords peuvent se soulever, ou le film peut se séparer de la feuille.
- Une température incorrecte est une cause possible lors du laminage thermique. L'adhésif a besoin de suffisamment de chaleur pour adhérer à la surface imprimée.
- La vitesse de la machine peut également affecter l'adhérence. Déplacer le matériau trop rapidement peut réduire le temps disponible pour une bonne liaison..
- La surface imprimée elle-même peut créer un autre problème. Une forte couverture d'encre ou certains revêtements peuvent affecter la façon dont l'adhésif adhère.
- L'humidité du papier peut également influencer le résultat. Stockez le papier et les documents imprimés dans des conditions appropriées avant le laminage.
Pour améliorer l'adhérence, confirmer la température et la vitesse recommandées pour le film. Des rouleaux propres peuvent également aider à maintenir une pression constante.
Si le film continue de se soulever, tester un autre film qui correspond au support imprimé. Différents films peuvent mieux fonctionner avec des encres et des supports de papier spécifiques.
Zones argentées ou nuageuses
L'argenture apparaît sous la forme de petites zones troubles ou argentées sous le film.. Cela peut donner un aspect irrégulier au document fini.
Ce problème se produit souvent lorsque de petites poches d'air subsistent entre le film et l'impression.. Pression, température, ou la vitesse peut ne pas convenir au matériau. La texture de la surface peut également affecter le résultat. Le papier rugueux ou fortement texturé peut nécessiter des réglages différents de ceux du papier lisse..
Pour éviter l'argenture, utiliser un film adapté et suivre les réglages recommandés par le fabricant. Une vitesse plus lente peut aider à améliorer le contact dans certains cas. Permettre aux matériaux stratifiés de refroidir correctement peut également améliorer l'apparence finale. N'empilez pas de feuilles chaudes immédiatement après la production.
Décollage ou levage du film
Le décollement du film se produit lorsque le stratifié se sépare de la surface imprimée. Le problème apparaît souvent autour des bords ou des coins.
- Une mauvaise adhérence est généralement à l'origine de ce problème. Paramètres incorrects, film inadapté, ou la contamination de surface peuvent tous contribuer.
- Poussière, huile, et d'autres contaminants peuvent réduire le contact entre le film et le matériau. Gardez les mains, zones de travail, et les surfaces de la machine sont propres.
- Les bords coupés peuvent également exposer les zones où le film a une faible adhérence. Une stratification appropriée et une sélection de film appropriée peuvent réduire ce risque.
En cas de desquamation, vérifiez d'abord la compatibilité du film. Puis vérifiez la température, vitesse, pression, et l'état du matériel imprimé.
Curling après stratification
Le curling peut rendre les feuilles laminées difficiles à empiler, garniture, ou utiliser. Le matériau peut se courber vers le côté laminé ou vers le côté imprimé.
- Différentes couches peuvent réagir différemment à la chaleur et à l’humidité. L'épaisseur du film et le grammage du papier peuvent également affecter la forme finale.
- Une chaleur excessive peut augmenter le bouclage dans certaines applications. Une tension incorrecte peut créer une contrainte supplémentaire au sein de la feuille laminée.
Pour réduire le curling, utiliser une épaisseur de film et des réglages de machine appropriés. Laisser le matériau refroidir sur une surface plane après la stratification. Les opérateurs doivent également tenir compte du stock de papier avant la production. Le papier très léger peut se comporter différemment du papier plus lourd..
Si le curling continue, tester différents réglages ou matériaux de film. Une combinaison appropriée peut améliorer la forme finale sans réduire la protection.
Film collant aux rouleaux
Le film peut parfois coller aux rouleaux pendant la production. Ce problème peut provoquer une alimentation inégale, marques, ou arrêts machine.
- Une chaleur excessive peut trop ramollir l'adhésif. L'adhésif peut ensuite être transféré sur des rouleaux ou d'autres composants de la machine.
- Des rouleaux sales peuvent également contribuer à coller. Des résidus d'adhésif peuvent s'accumuler avec le temps et affecter le mouvement du matériau.
Les opérateurs doivent nettoyer les rouleaux conformément aux instructions du fabricant de la machine.. Ils doivent également utiliser la plage de température recommandée pour le film.. En cas de collage, arrêter la production et inspecter les rouleaux. Ne continuez pas à faire passer le produit à travers des composants fortement contaminés..
Stratification inégale
Un laminage inégal peut produire des différences d’adhérence, apparence, ou couverture cinématographique. Le problème peut apparaître sur la feuille ou le long d'un bord.
- Une pression inégale peut entraîner des résultats incohérents. Les rouleaux usés peuvent également ne pas parvenir à appliquer une pression égale sur le matériau..
- Un alignement incorrect du film peut créer une couverture inégale. Le film doit rester centré et avancer en douceur dans la machine..
Les opérateurs doivent vérifier l'état du rouleau et la position du film avant de procéder à d'autres réglages.. Un entretien régulier peut également réduire les problèmes de pression inégale.
Comment prévenir les problèmes de stratification
La prévention reste plus facile que la correction d’un grand lot de matériel défectueux. Une routine de préparation cohérente peut réduire de nombreux problèmes courants.
Avant la fabrication, les opérateurs doivent vérifier la machine, film, matériel imprimé, et zone de travail.
Les principales pratiques préventives comprennent:
- Vérifiez les spécifications du film avant utilisation.
- Confirmer les réglages de température et de vitesse.
- Keep rollers clean.
- Remove dust from printed sheets.
- Align film correctly.
- Test unfamiliar materials first.
- Allow laminated sheets to cool.
- Store film in suitable conditions.
- Inspect the first finished sheets.
Operators should also keep records of successful settings. These records can make future jobs easier when the same materials return to production.
How to Troubleshoot Lamination Problems
A systematic approach makes troubleshooting more efficient. Operators should identify the visible problem before changing machine settings.
- Start by checking the film and printed material. Confirm that both materials suit the lamination process.
- Suivant, check temperature, vitesse, et la pression. Compare the settings with the film manufacturer’s recommendations.
- Then inspect the rollers and film path. Look for adhesive buildup, saleté, dommage, ou un mauvais alignement.
- Run another test sheet after making one adjustment. Cette approche permet d'identifier quel changement a corrigé le problème.
- Si le problème persiste, tester un rouleau ou un matériau différent. Un rouleau de film défectueux ou un support incompatible peut causer des problèmes répétés.
Les opérateurs doivent également éviter d'utiliser une chaleur ou une pression excessive comme solution rapide.. Ces changements peuvent créer de nouveaux défauts ou endommager le matériel.
Quand arrêter la production
Certains problèmes nécessitent plus qu’un simple réglage de la machine. La poursuite de la production peut augmenter les déchets et potentiellement endommager la plastifieuse.. Les opérateurs doivent s'arrêter lorsque le film s'enroule de manière répétée autour des rouleaux ou n'est pas alimenté correctement.. Ils doivent également s'arrêter lorsqu'un bruit ou un mouvement inhabituel se produit.
Une accumulation persistante d'adhésif peut nécessiter un nettoyage en profondeur ou un service technique. Les rouleaux endommagés et autres composants usés peuvent également devoir être remplacés.
S'arrêter tôt peut protéger à la fois l'équipement et les documents imprimés. Cela peut également empêcher qu’un petit problème ne devienne un problème de production plus important..
Le laminage offre une protection précieuse et améliore l'apparence des documents imprimés. Cependant, les bons résultats dépendent d’une bonne préparation, matériaux adaptés, et corriger les réglages de la machine.
Bulles, rides, mauvaise adhérence, argenture, peeling, curling, et une stratification inégale peut affecter la qualité finie. La plupart des problèmes ont des causes identifiables que les opérateurs peuvent résoudre grâce à des contrôles minutieux..
La meilleure approche commence par la prévention. Gardez l'équipement propre, suivre les spécifications du film, préparer soigneusement les documents imprimés, et tester des matériaux inconnus.
Quand des problèmes surviennent, modifier un paramètre à la fois. Vérifiez le film, matériel, température, vitesse, pression, et l'état des rouleaux avant de poursuivre la production.
Avec un flux de travail cohérent et un entretien régulier de l'équipement, les opérateurs peuvent réduire les déchets et obtenir des résultats de stratification plus propres. Un bon dépannage permet également de maintenir une production stable et de meilleurs produits finis.